
Rumah > Produk > IML Pembungkusan Makanan > Label IML Bekas Makanan Ringan > Bekas Snek PP Pengacuan Suntikan dengan Label IML
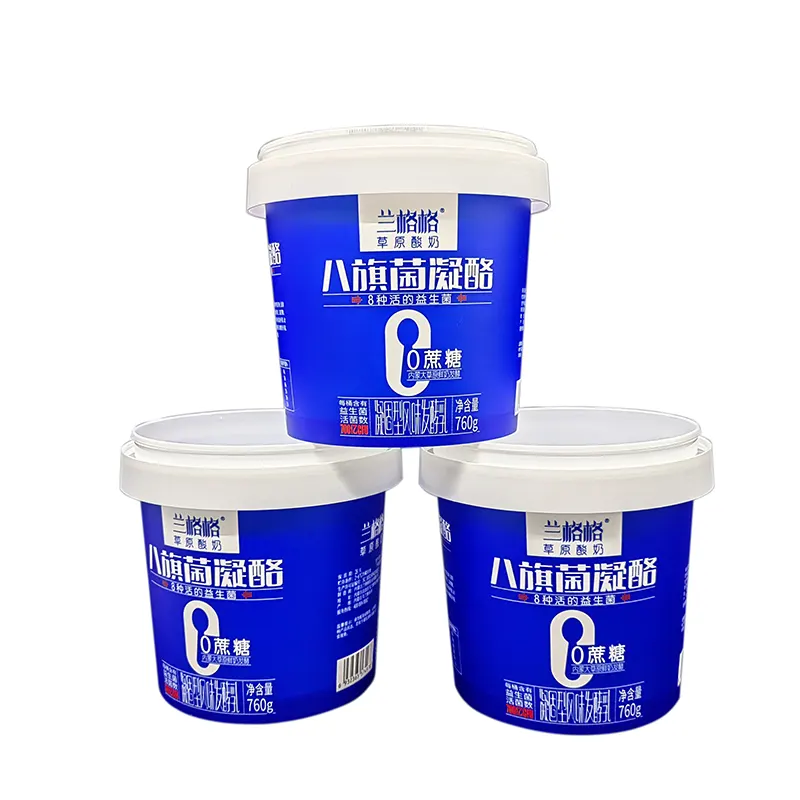
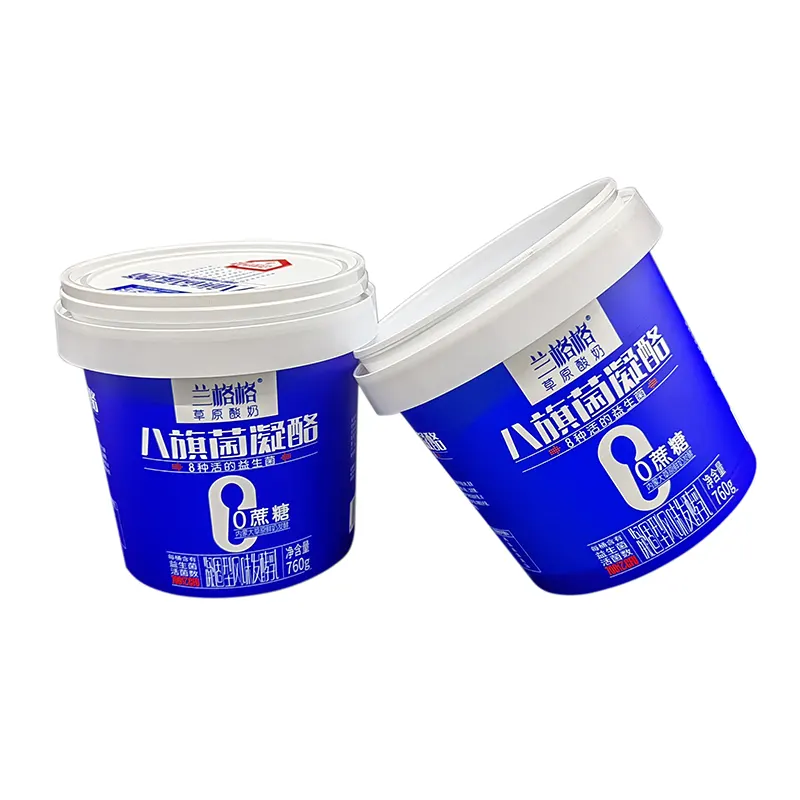
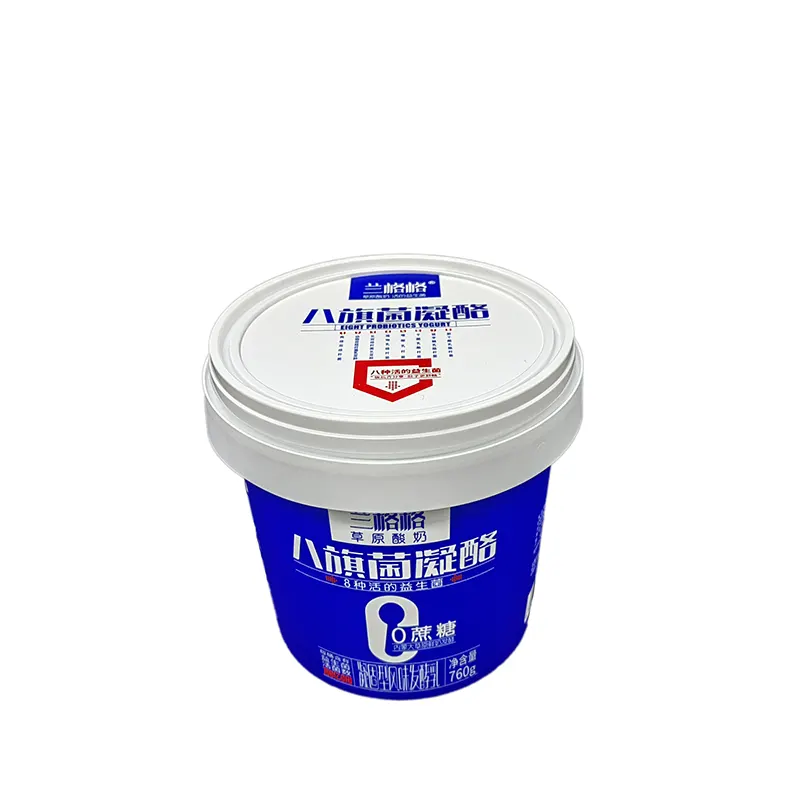
Bekas Snek PP Pengacuan Suntikan dengan Label IML
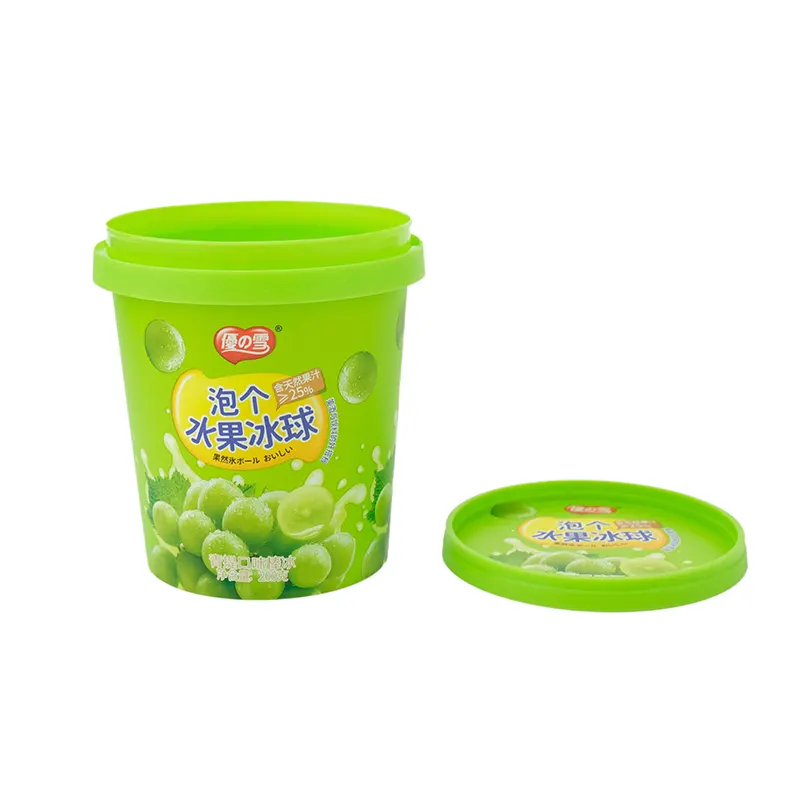
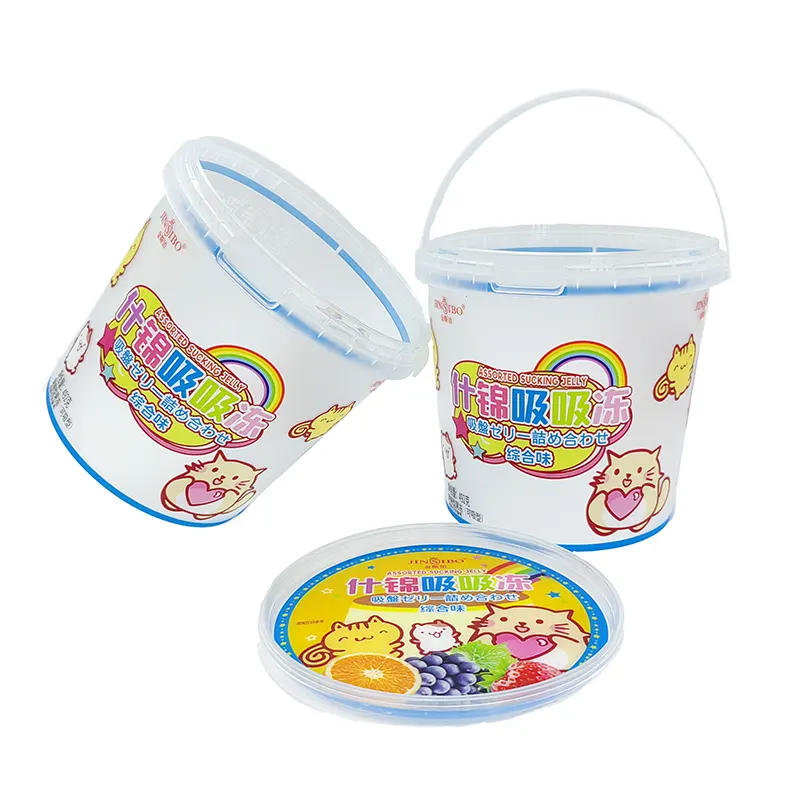
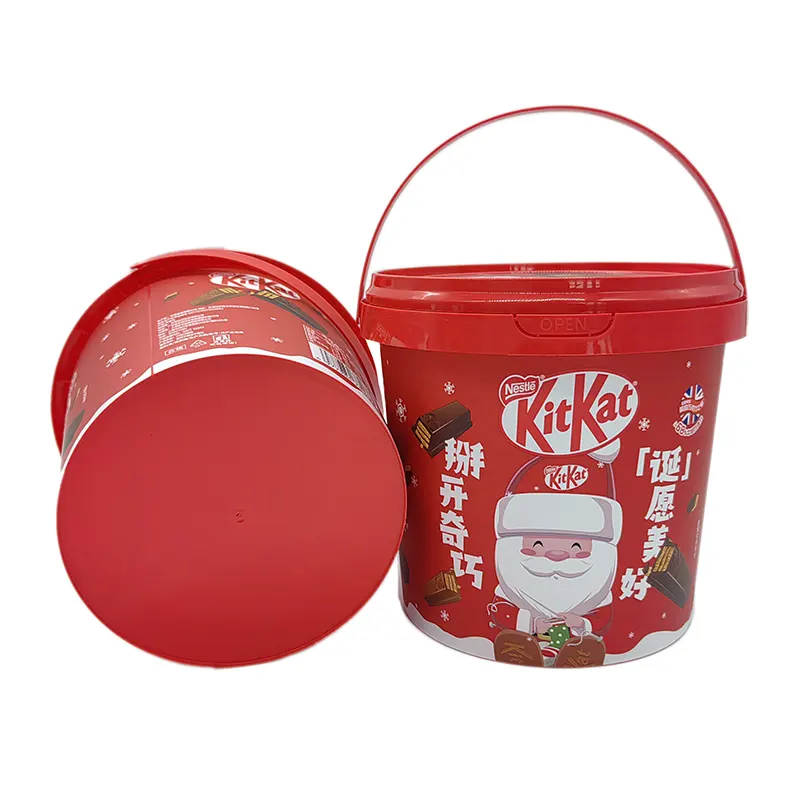
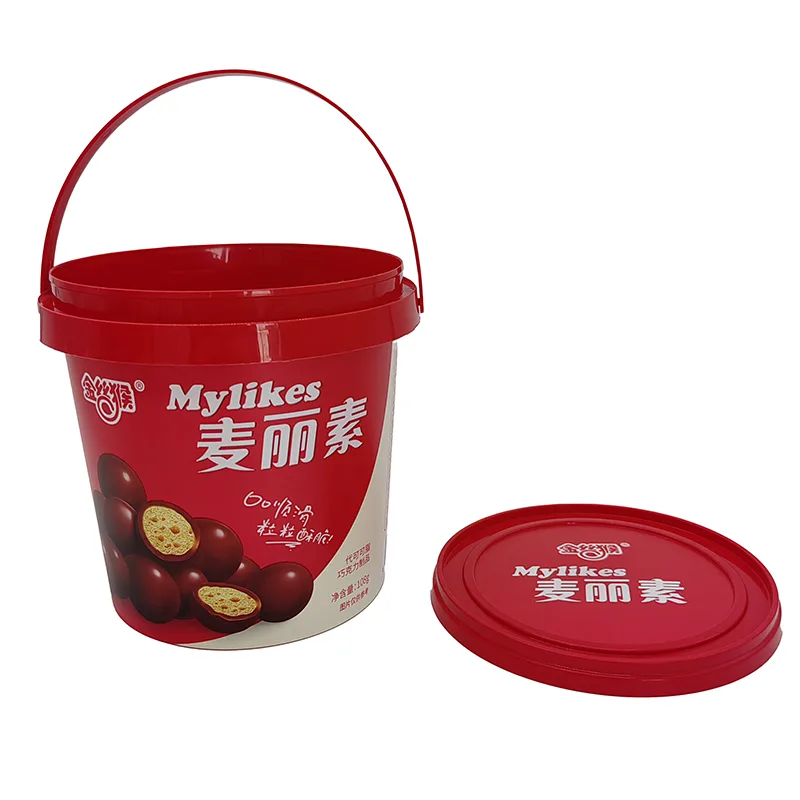
Bekas Snek PP Pengacuan Suntikan dengan Label IML yang dibekalkan oleh Kilang Zhongyu sesuai untuk baldi plastik berkapasiti besar untuk keju, yogurt dan susu yang ditapai. Ia dibangunkan khas dengan proses khusus untuk bentuk arka badan tong dan struktur bebibir mulut tong.
Hantar Pertanyaan
Penerangan Produk
Bekas Snek PP Pengacuan Suntikan dengan Label IML yang dicipta oleh Pengeluar Zhongyu disepadukan dengan badan tong PP semasa proses pengacuan suntikan. Grafik dan teks dibenamkan di dalam dinding tong, dan tiada gam atau filem di bahagian luar tong.
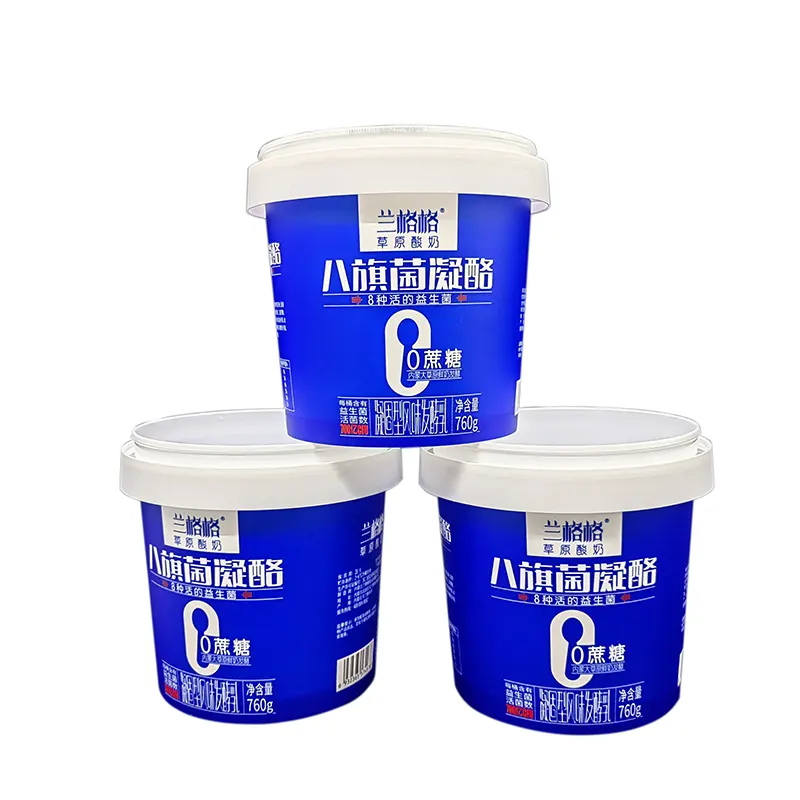
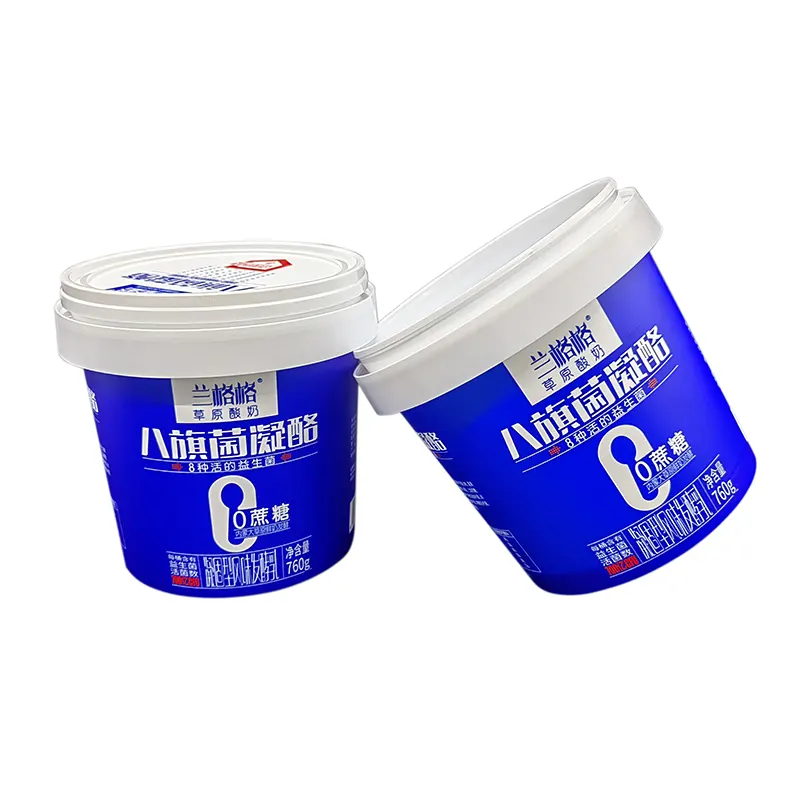
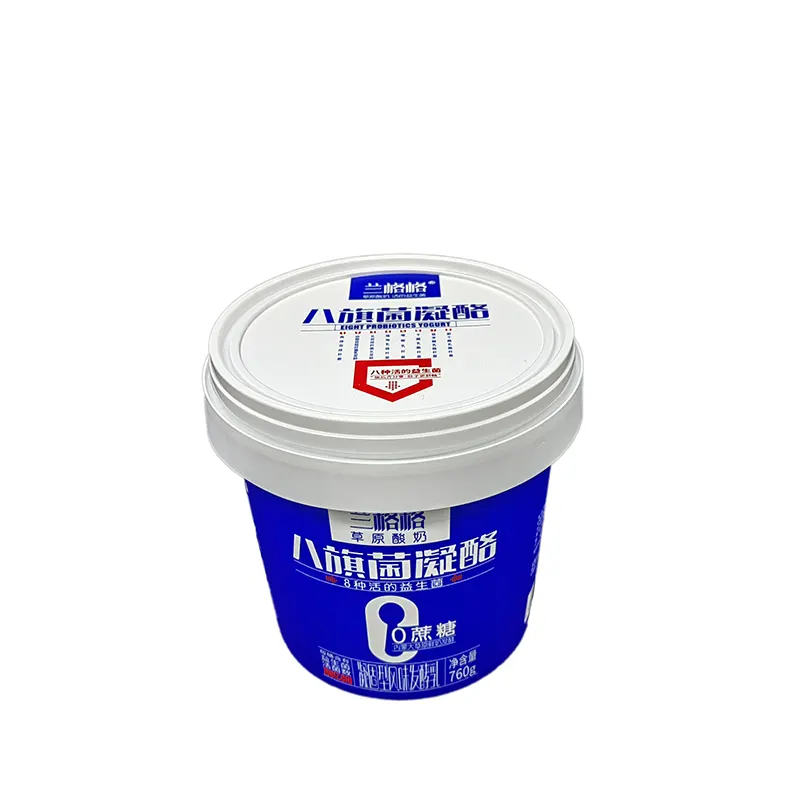
Proses Pengeluaran Pengacuan Suntikan Label IML:
1. Pencetakan gravure pada filem PET/PP dan Laminasi
2. Memotong ke dalam helaian label standard
3. Robot automatik meletakkan label ke dalam rongga acuan suntikan
4. Suntikan cair plastik, filem dan plastik cair menjadi satu bahagian
5. Demold produk plastik IML siap secara langsung
Proses pembuatan
1. Penilaian pemilihan bahan:Berdasarkan keadaan penggunaan makanan berkapasiti besar dalam peti sejuk, pilih bahan membran dan dakwat yang tahan terhadap suhu dan asid yang rendah. Menjalankan pemeriksaan kelompok bahan mentah dan mewujudkan fail bahan.
2. Pemprosesan permukaan grafik dan permukaan melengkung: Berdasarkan model 3D tong lurus mulut lebar, analisa ubah bentuk regangan setiap bahagian badan tong, dan lakukan pemprosesan pampasan grafik untuk kawasan besar warna latar belakang, kod bar dan teks kecil, dan fail pengeluaran output.
3. Operasi percetakan persekitaran bebas habuk - Lengkapkan percetakan mengimbangi pelbagai warna dalam bengkel yang bersih, mengawal sisihan percetakan mengimbangi dengan ketat, memejalkan dakwat sepenuhnya, dan mengelakkan risiko penghijrahan dakwat pada peringkat seterusnya.
4. Pemprosesan pemotongan die ketepatan: Potong label mengikut kontur badan tong, kawal sudut tepi dan toleransi saiz, dan keluarkan burr dan bahan yang rosak.
5. Pengesahan pengacuan simulasi - Buat pengesahan acuan berdasarkan keadaan pengacuan suntikan tong mulut lebar, periksa sama ada kawasan besar warna latar belakang berbintik-bintik, kebolehbacaan kod bar, dan kedudukan grafik, dan sahkan kelayakan sebelum mengelak sampel.
6. Isih dan penghantaran pembungkusan - Isih bahan lembaran mengikut keperluan peralatan pengacuan suntikan pelanggan, dan hantar bahan hubungan makanan yang berkaitan bersama-sama dengan kumpulan ini.
Label Kalis Air IML Tersuai Dalam Acuan untuk Spesifikasi Produk Pembungkusan Makanan
|
Bahan IML |
BOPP, PET, PLA, HDPE |
|
Saiz IML |
Disesuaikan Mengikut Saiz Die Cutting |
|
Ketebalan IML |
65-85 Mikron |
|
Suhu |
-30°C-120°C |
|
Kelebihan Teras |
Teknologi Berbentuk Seluruh, Tahan Calar, Kalis Air |
|
Senario Aplikasi |
Bekas Makanan, Kimia Harian, Pembungkusan Industri, Perkakas Rumah, Produk Hosehold |
|
Kesan Percetakan Kaya |
Kulit Oren, Matte, Berkilat Tinggi, Lutsinar, Hologram Laser, Aluminium Metalik, Pelangi, Perubahan warna, 3D, Timbul |
|
Warna Percetakan |
Maksimum 11 warna |
Titik jualan teras
Warna asas meliputi kawasan yang besar dan membentuk secara stabil.
Kod bar dan teks kecil dibentuk dengan pasti.
Ia sesuai untuk persekitaran makanan berasid yang disejukkan.
Ia menghapuskan bahaya kebersihan yang disebabkan oleh jahitan gam.
Ia serasi dengan barisan pengeluaran acuan suntikan automatik.
Penampilan badan tong mempunyai rasa perpaduan yang kuat.
Nota untuk Perhatian
1. Tepi bukaan baldi besar akan mengalami regangan setempat. Grafik dan teks penting dalam manuskrip perlu mengelakkan kawasan dengan ubah bentuk tepi untuk mengelakkan maklumat utama daripada diherotkan.
2. Latar belakang warna pepejal yang besar memerlukan suhu acuan suntikan dan spesifikasi acuan tertentu. Untuk projek baru, adalah perlu untuk menjalankan pengacuan percubaan pada mesin. Ia tidak digalakkan untuk terus menghasilkan besar-besaran tanpa ujian.
3. Bekas Snek PP Pengacuan Suntikan dengan Label IML digunakan untuk makanan yang ditapai berasid. Adalah perlu untuk mengesahkan bahawa bahan habis pakai sepadan dengan keasidan produk. Jangan gunakan parameter IML am secara langsung untuk produk kegunaan harian.
4. Baldi siap harus mengelakkan pendedahan cahaya matahari langsung yang berpanjangan untuk mengelakkan substrat PP daripada penuaan dan secara tidak langsung menjejaskan penampilan percetakan.
5. Kedudukan ekzos dan pintu acuan akan menjejaskan kesan acuan IML. Pada peringkat awal, adalah perlu untuk menilai struktur acuan secara serentak untuk mengurangkan risiko kecacatan warna asas.
Soalan Lazim
S1: Adakah baldi makanan berkapasiti besar dengan kawasan besar warna asas warna pepejal cenderung mengalami pendarahan warna selepas pengacuan suntikan?
J: Kami menjalankan ujian pampasan grafik dan acuan simulasi terlebih dahulu, mengoptimumkan parameter proses dan mengurangkan kebarangkalian pendarahan warna pada warna asas.
S2: Bolehkah kod bar yang dibentuk oleh IML diimbas dan dikenali secara normal?
J: Kami membuat pampasan ubah bentuk untuk kod bar, menguji prestasi pengimbasan melalui pengesahan acuan, dan memastikan ia boleh diimbas dan dikenali seperti biasa selepas dibentuk.
S3: Adakah dakwat label makanan berasid yang ditapai dan disejukkan menyebabkan penghijrahan?
J: Kami memilih bahan guna tahan asid gred makanan, menjalankan pengesahan keadaan proses projek baharu dan mengelakkan risiko pemindahan dakwat.
S4: Adakah semua proses pengeluaran disiapkan oleh syarikat anda?
J: Percetakan dan pemotongan semuanya disiapkan di kilang bilik bersih kami, tanpa penyumberan luar, dan rekod kumpulan lengkap disimpan.
S5: Bagaimana untuk mengendalikan bebibir mulut baldi baldi mulut besar yang menyebabkan ubah bentuk grafik?
J: Elakkan kawasan ubah bentuk bebibir, dan optimumkan draf berdasarkan lukisan 3D terlebih dahulu.
S6: Apakah bahan yang perlu disediakan untuk ujian sampel projek baharu?
J: Sediakan lukisan 3D baldi makanan, dan kemudian kita boleh memulakan analisis proses dan penilaian draf.
S7: Bolehkah baldi mulut besar IML disesuaikan dengan peralatan pengacuan suntikan berkelajuan tinggi kilang makanan?
J: Toleransi kerataan dan saiz bahan lembaran dikawal ketat, dan ia disesuaikan untuk pengeluaran pelabelan automatik baldi mulut besar.
Teg Panas: Bekas Snek PP dengan Label IML, Bekas Snek PP Pengacuan Suntikan, Pengilang Bekas Snek Tersuai
Kategori Berkaitan
Hantar Pertanyaan
Sila berasa bebas untuk memberikan pertanyaan anda dalam borang di bawah. Kami akan membalas anda dalam masa 24 jam.